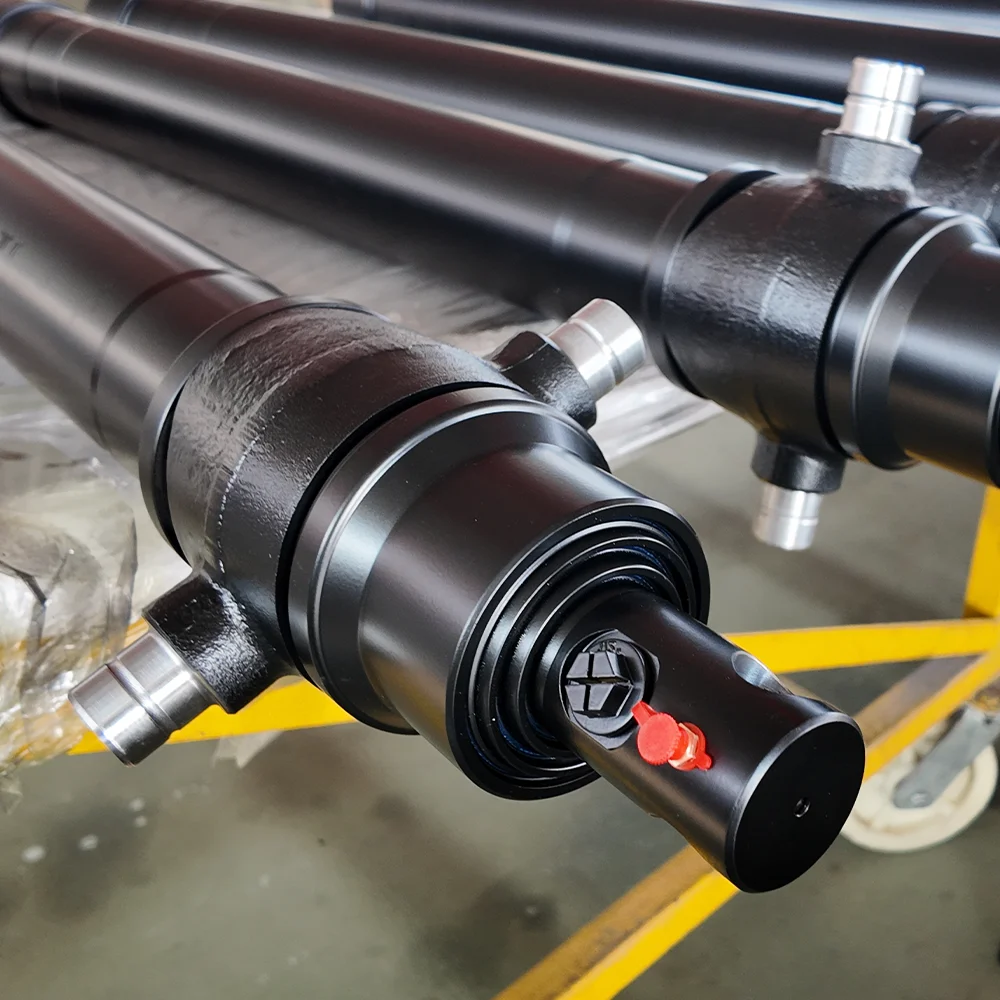
Қашангидравликалық цилиндрлерсәтсіз болса, дала техниктері инстинктивті түрде бөшкенің ішіне қарайды — поршеньдік тығыздағыштарды, штанга хромын және сүрткіш сақиналарды тексереді. Дегенмен, экскаваторлар, тау-кен күректері, қоқыс жинағыштар және артикуляциялық доңғалақты тиегіштер сияқты ауыр жүкті жылжымалы машиналарда цилиндрлерді жоспардан тыс ауыстырудың 40%-ға дейіні монтаждық бұрылу нүктелеріндегі апатты механикалық ақаулардан туындайды: штанганың көзінде, негізгі ілмектерде немесе труба саңылауларында.
Мұздатылған, жабылған немесе сопақшаланған айналмалы түйреуіш артикуляциялық қосылыстарды бекітеді, поршеньдік штангада қатты бүйірлік иілу сәттерін тудырады және бас безінің ағуын жылдамдатады. Бұл инженерлік нұсқаулықта түйреуіш көзінің тозуының түбірлік механикасы, тотығуды тоттанудан ажыратуға арналған сот-медициналық диагностика және ауыр жүкті втулкалар мен шыңдалған қорытпа түйреуіштерді таңдауға арналған металлургиялық көрсеткіштер егжей-тегжейлі берілген.
| Сәтсіздік режимі | Физикалық негізгі себеп | Көрнекі/дыбысты қолтаңба |
|---|---|---|
| Жабысқақ Галлинг | Төтенше жанасу қысымында шекаралық майлаудың жоғалуынан металдан металға микро дәнекерлеу | Штырьдағы терең бойлық ойықтар; артикуляция кезінде қатты айғайлау; ұсталған түйреуіш |
| Тотығу коррозиясы | Қатты тербеліс кезінде қорғаныш оксидті қабықты бұзатын микротербелістер (<100 мкм). | Ұсақ қызыл-қоңыр (какао) ұнтақ немесе түйреуіш көзінен жылап тұрған қара шлам; шұңқырлы контактілер |
| Овализация (көздің ұзаруы) | Миллиондаған циклдар бойынша негізгі болат аққыштық шегінен асатын ең жоғары пульсирленген соққы жүктемелері | Көз тесігінің диаметрі дөңгелектен >0,5 мм-ге созылады; бұрылулардағы шамадан тыс механикалық сықырлау |
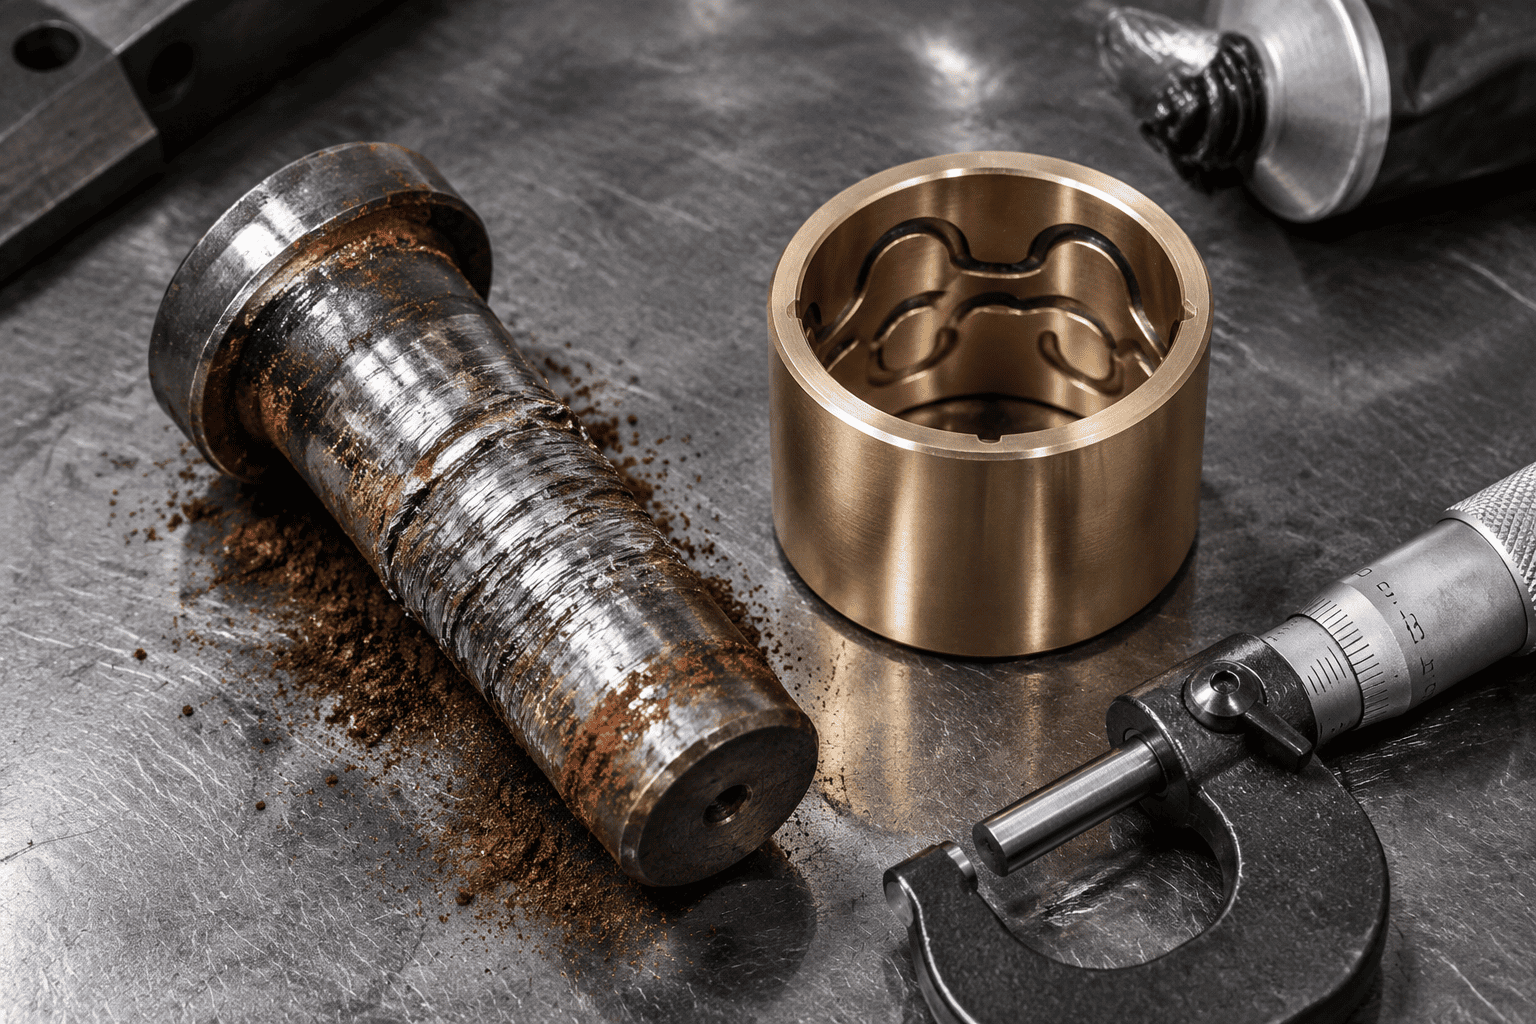
Экскаватор шелегі кездегидравликалық цилиндртығыз сазды немесе тасты бұзады, түйреуіш пен төлкедегі жанасу қысымы 80-100 МПа (11600-14500 psi) оңай асады. Майлау майы қабықшасы бұзылса, болат түйреуіш пен болат өзек көзінің микроскопиялық беткейлері тікелей жанасады. Үйкеліс лезде 800°C-тан асатын локализацияланған жылуды тудырады, бұл микро дәнекерлеу тігістерінің пайда болуына және негізгі металдың кесектерін жыртуға әкеледі. Бірнеше сағат ішінде түйреуіш ілмектің ішіне қатты жабысады.
Жол бағаналары мен гидравликалық балғалар сияқты жоғары жиілікті дірілдететін жабдықта айналмалы істік үздіксіз жүктеме кезінде кішкентай бұрыштық микро қозғалыстарға (50 микроннан аз) ұшырайды. Бұл микро ысқылау майды сүртіп, микроскопиялық болат бөлшектерін ұнтақтайды. Бұл жаңадан кесілген болат бөлшектері ауада тотығатындықтан, олар қатты темір оксидін (Fe₂O₃) түзіп, түйреуіш көзінің шамадан тыс өлшемін тегістейтін абразивті қызыл жылтырататын қызыл жабынды жасайды.
Жалғыз бөліктен жасалған соғылған шыбықтың көздерінде және дәнекерленген негіз пластиналарында үздіксіз бағытталған соғу дөңгелек түйреуіш тесігінің ұзартылған эллипске біржола түсуіне әкеледі. Клиренс 0,8 мм (0,030 дюйм) асқанда, динамикалық соққы жүктемелері экспоненциалды түрде күшейеді, сайып келгенде, көздің сағат 3-те және 9-да кернеу шоғырлану бұрыштарында құрсау шаршау жарықтарын бастайды.
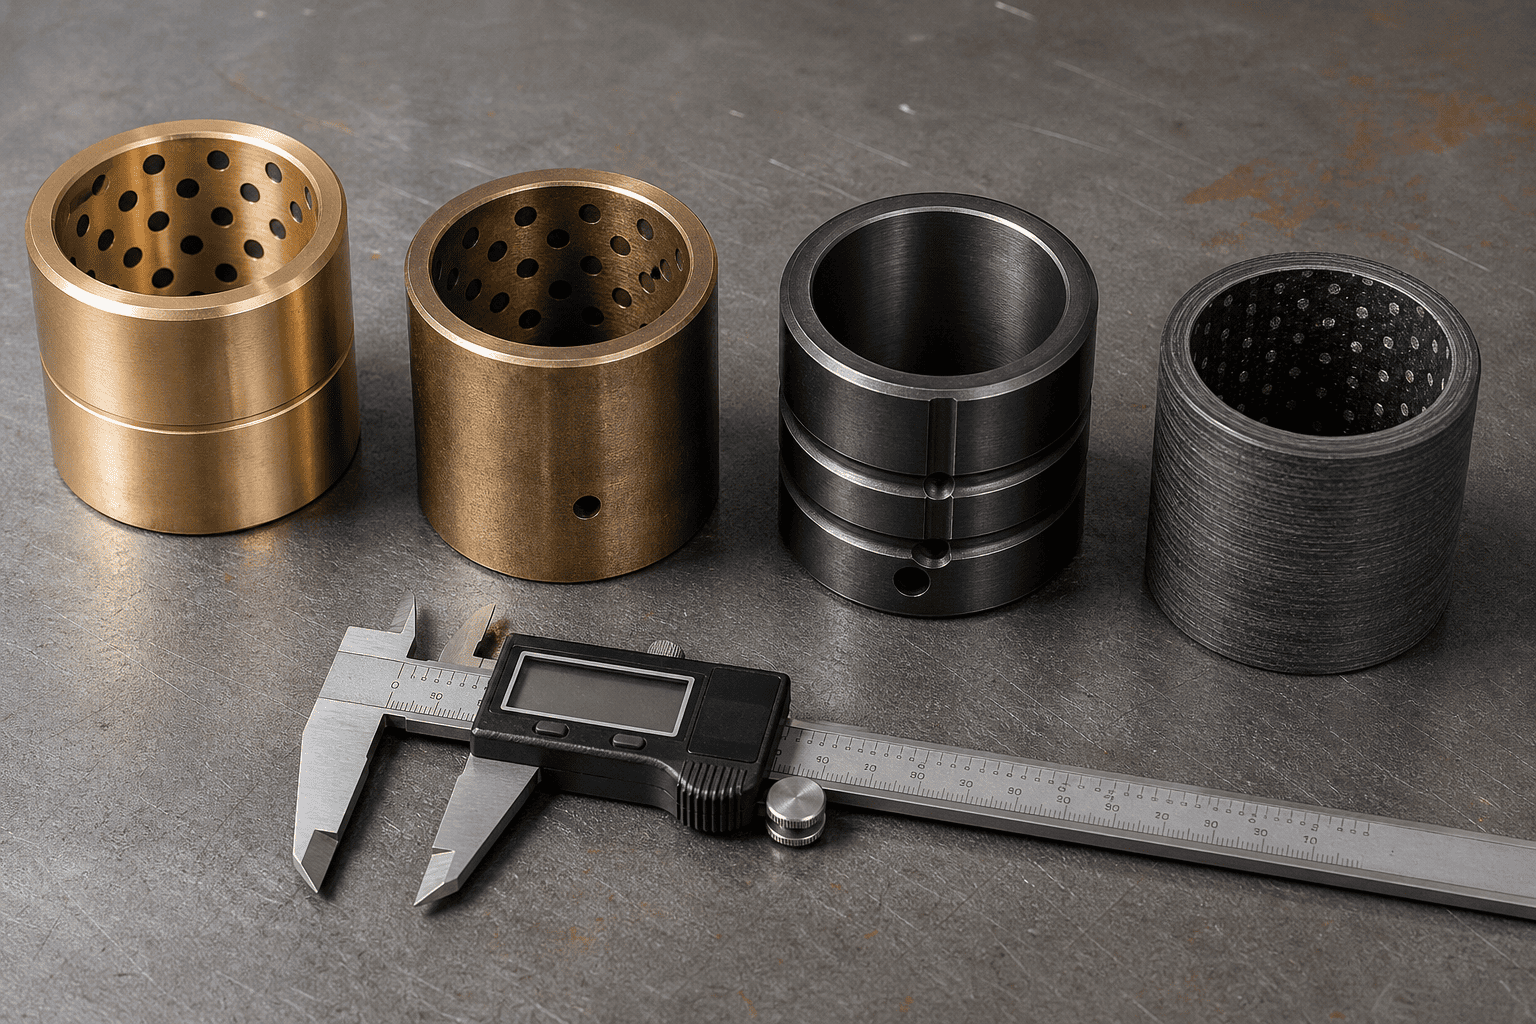
Дұрыс втулка архитектурасын таңдау 1000 сағат пен 10 000 сағаттың ақаусыз айналу мерзімі арасындағы айырмашылық болып табылады:
| Втулка материалының дәрежесі | Максималды динамикалық жүктеме | Майлау қажеттілігі | Ең жақсы операциялық сахна |
|---|---|---|---|
| Жоғары қорғасынды қола (SAE 660 / C93200) | 35 – 45 МПа (орташа) | Күнделікті майлау қажет | Жеңіл өнеркәсіп және жалпы ауыл шаруашылығы |
| Марганец қола (C86300 жоғары созылу) | 70 – 90 МПа (ауыр жүк) | Мерзімді майлау қажет | Қатты жер қазу және тау-кен шөміштерінің байланысы |
| Корпуспен шыңдалған болат (8620 карбюризацияланған 60HRC) | 120 – 150 МПа (төтенше соққы) | Майлау + Жоғары қысымды Moly | Қоқыс орауыштары, кескіш жаққыштар, ауыр ұсақтағыштар |
| PTFE талшықты жара композиті (Дуралон) | 100 – 140 МПа (нөлдік майлау) | 100% МАЙСЫЗ Өздігінен майланатын | Су асты, азық-түлік және қол жетімсіз бұрандалар |
Ешқашан қатайтылмаған коммерциялық 1045 көміртекті болаттан жасалған түйреуішті ауыр цилиндр тістеріне орнатпаңыз. Стандарт 1045 бетінің қаттылығы бар болғаны 18-22 HRC; ол марганец қола немесе шыңдалған болат втулкаға қарсы бірнеше апта ішінде деформацияланып, тозып кетеді.
Негізгі материал: 4140 хром-молибден немесе 8620 никель-хром қорытпасы болат, қатты иілу соққыларын үзілмей сіңіру үшін өзек беріктігі (28–32 HRC) үшін сөндірілген және шыңдалған.
Беттік корпусты қатайту: 58-62 HRC дейін индукциямен шыңдалған немесе терең корпуста көміртектелген ең аз тереңдігі 1,5 мм (0,060").
Беттік әрлеу: Ra ≤ 0,2 мкм (8 микро-дюйм) дейін дәлдікпен ұнтақталған және жылтыратылған. . Коррозиялық теңізде, мұздан тазартатын жол тұзында немесе химиялық тыңайтқыш орталарында қатайтылған корпустың үстіне 25 микрондық қатты хромдау немесе QPQ сұйық азоттау жабынын көрсетіңіз.
Жабдық паркінде тұрақты түйреуіш, бұралу қосылыстары немесе құлақшаның жарылуы бар ма?
HCIC мамандандырылған инженерлік тобына хабарласыңыз. Біз марганец қоласымен, қораппен шыңдалған қорытпамен немесе өздігінен майланатын композициялық төлкелермен жабдықталған, нөлдік тоқтау уақытының сенімділігі үшін жасалған сертификатталған 58–62 HRC индукциялық шыңдалған түйреуіштермен жұптастырылған ауыр жүкті тапсырыс беруші цилиндрлерді шығарамыз.