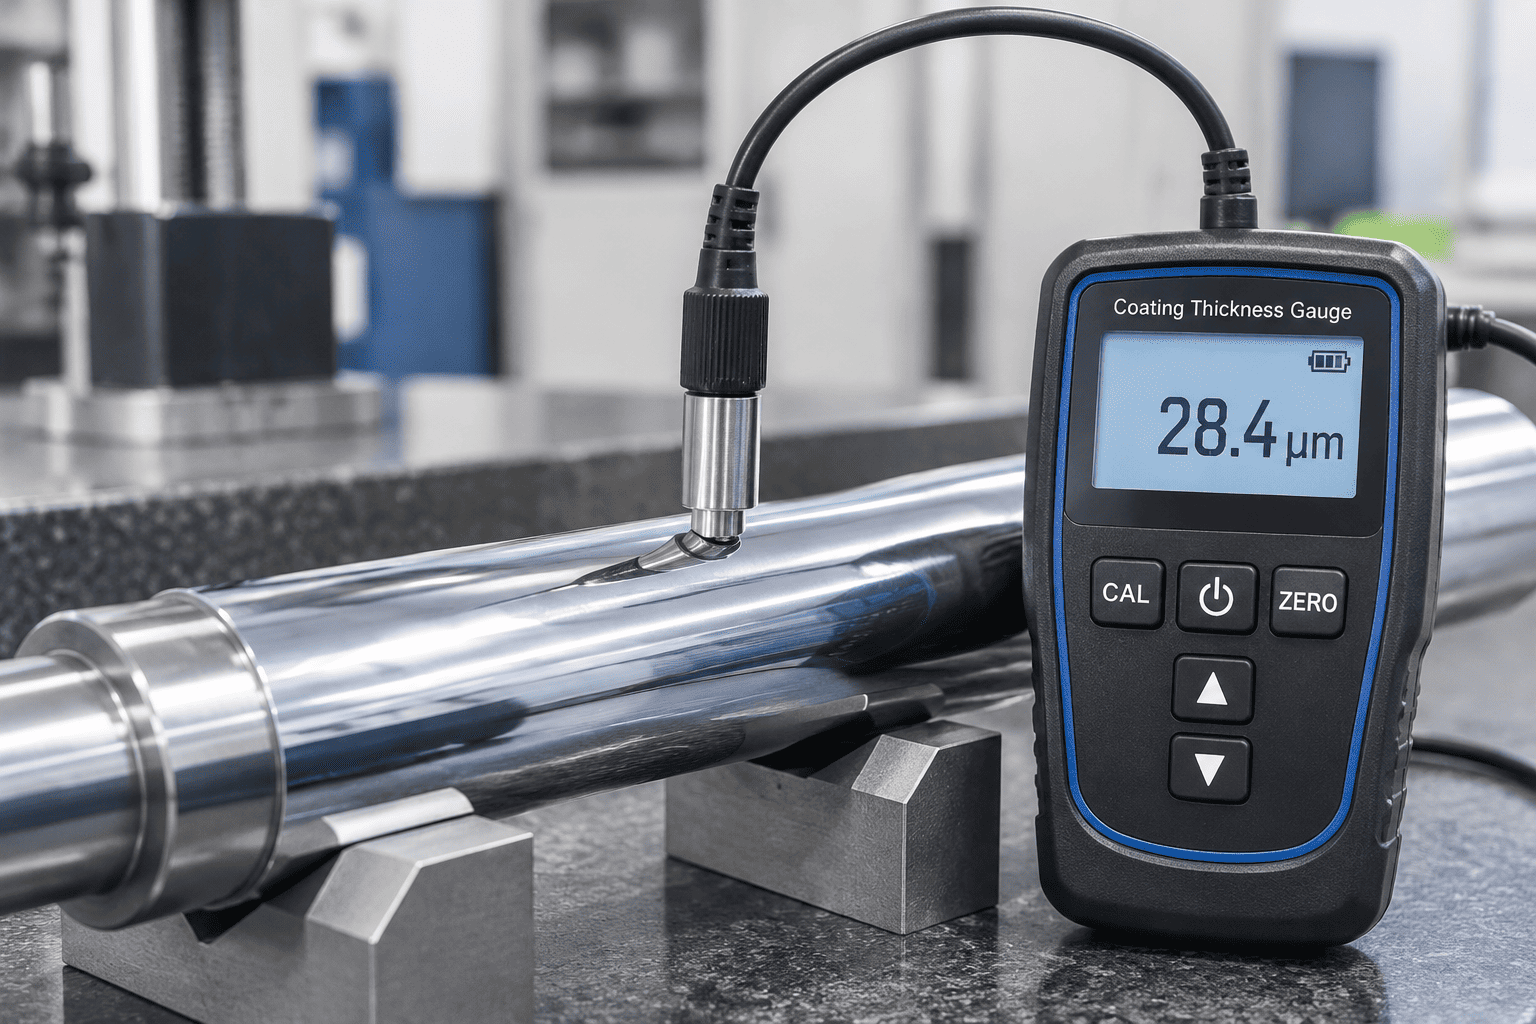
Ауыр гидравликалық цилиндрлерде қатты хромды жабын абразивті тозуға және қоршаған ортаның тотығуына қарсы негізгі тосқауыл болып табылады. Аяқталған шыбықтарды бұзбай қабат қалыңдығын өлшеу бірінші мақаладағы тексерудің маңызды қадамы болып табылады.
| Элемент | Мәліметтер |
|---|---|
| Квадранттық позициялар | Жоғарғы квадрант: 0°Оң: 90°Төменгі квадрант: 180°Сол: 270°(Қатты болат өзекшеде өлшенген) |
| Бойлық өлшеу станциялары | 3 станция: Алдыңғы (100 мм), Орталық, Артқы (100 мм) |
| Радиалды оқулар | Әр станцияға 4 радиалды көрсеткіш, барлығы 12 нүктелік деректер матрицасы |
| Мақсатты қалыңдығы | Стандартты өнеркәсіптік ≥ 25 мкмАса жұмыс ≥ 40–50 мкм |
Қалыңдықты тексеру кезінде гидравликалық цилиндрлерге арналған қатты хромды поршеньді штангалардың сапа стандарттарын қатаң сақтау көп ауысымды ауыр жұмыстар кезінде штанганың ерте шұңқырлануын және май тығыздағыштарының экструзиясын болдырмайды.
Гидравликалық цилиндр өзекшесінің функционалдық сызатқа төзімділігі тұндырылған хром торының кристаллографиялық қаттылығына байланысты:
Сәндік жарқыраған хромнан айырмашылығы, өнеркәсіптік қатты хроммен қаптау электродпозиция кезінде ішкі кернеуді жеңілдететін микрожарықтарды табиғи түрде дамытады. Басқарылатын микро-жарық желілер өте маңызды: олар коррозиялық ылғалдың шикі болатқа жетуіне жол бермей, тығыздағыштың үйкелісін азайтатын микроскопиялық майлау майы қабықшаларын сақтайды.
1. Реагенттің формуласы: дистилденген суда ерітілген 10 г/л калий феррицианидінің (K₃[Fe(CN)₆]) және 20 г/л натрий хлоридінің (NaCl) ерітіндісін дайындаңыз.
2. Қолдану: Реагентпен қаныққан сіңіргіш сүзгі қағазын тазартылған, майсыздандырылған хром таяқша бетіне 10 минут бойы тікелей жағыңыз.
3. Реакциялар химиясы: Егер кеуек немесе саңылау толығымен қара болат негізіне дейін созылса, темір иондары ериді және ерекше реакция түзеді.Пруссия көк дақтары ( Fe₄[Fe(CN)₆]₃):
4. Қабылдау шегі: Гидравликалық цилиндрлерге арналған қатты хромды поршеньді штангалардың сапа стандарттары бойынша бірінші сортты гидравликалық цилиндр өзектері үшін 100 см²-де нөлдік көк дақтардың болуына рұқсат етіледі.
Оптикалық металлографиялық тексеру кезінде (тұз қышқылымен 200 × үлкейту) төзімділігі жоғары шыбықтар бір сызықтық сантиметрде 400-ден 600-ге дейін микро-жарықтар көрсетуі керек. Жабық, саңылаусыз желі U-тәрізді полиуретанды тығыздағыштар үшін шекаралық майлауды сақтай отырып, ылғалдың миграциясын болдырмайды.
Жеделдетілген коррозияға қарсы камералар бақыланатын зертханалық ортадағы қатал жағалаудағы, мұзды кетіретін химиялық және агрегаттық карьер экспозициясының жылдар бойына ұқсайды:
Гидравликалық цилиндрлерге арналған осы қатты хромды поршеньді штангалардың сапа стандарттарын ұстану қатал жолды тұздайтын, ауылшаруашылық тыңайтқыштары мен жағалаудағы кеме жөндеу зауыттарында орналастырылған сұйық қуат цилиндрлерінің тығыздағышты ұсақтайтын коррозияға қарсы шұңқырларсыз жұмыс істеуін қамтамасыз етеді.
| Метрология өлшемі | Стандартты сапа талабы | Тексеру стандарты | Сәтсіздік режимі алдын алды |
|---|---|---|---|
| Жақтау қабатының қалыңдығы | ≥25μm (стандартты) / ≥40–50μm (ауыр жүк) | ISO 2178 Магниттік индукция | Мерзімінен бұрын тозу және негізгі болат экспозициясы |
| Викерс микроқаттылығы | 850 - 1050 HV0,1 (65 - 70 HRC) | ISO 4516 / ASTM E384 | Ауадағы құм мен құмнан сызу және сызу |
| Микрожарықтардың тығыздығы | 400-ден 600-ге дейін жарықтар/см (желілік емес) | Металлургиялық Эч @200× | Май қабықшасының аштығы немесе терең ылғалдың ағуы |
| Кеуектілікті тексеру | 100 см2 сүзгі сынағы үшін нөлдік көк нүктелер | Ферроксил реагент (ASTM B571) | Түйінді гальваникалық тот және жер астындағы көпіршіктер |
| Бейтарап тұз спрейі (NSS) | 500-ден 1000+ сағатқа дейін (рейтинг 10) | ASTM B117 / ISO 9227 | Ашық тұрақтағы шыбықтарда қоршаған ортаның тоты |
| Беттік әрлеу (Ra) | Ra=0,10-0,20мкм (Rmr>50%) | ISO 4287 стилус профильометрі | Штанга тығыздағыш ернінің тозуы және динамикалық гидравликалық майдың ағуы |
| Диаметриялық ағу | 1000 мм шыбықтың ұзындығына ≤0,15 мм | V-блоктарындағы теру индикаторы | Цилиндр бездерінің втулкаларын байлау және тығыздағыштың овализациясы |
Гидравликалық цилиндрлерге арналған осы кешенді қатты хромды поршеньді штангалардың сапа стандарттарын енгізу гидравликалық жабдық өндірушілерінің жаһандық өнеркәсіптік және жылжымалы машиналар нарықтарында ағып кетпейтін, ұзақ қызмет ететін сызықты жетектерді жеткізуіне кепілдік береді.
Техникалық құжаттама, материалды сынау сертификаттары (EN 10204 3.1) және арнайы OEM цилиндр таяқшасының техникалық сипаттамалары үшін,HCIC сапа инженериясына "info@jnhcic.com" мекенжайы бойынша хабарласыңыз.